
A površinska ploča od granitasluži kao osnovna referentna ravan za dimenzionalnu metrologiju. Njegova tačnost diktira pouzdanost naknadnih inspekcija, čineći kalibraciju i održavanje neizostavnim za osiguranje kvaliteta. Razumijevanje međunarodnih standarda i praktičnih protokola održavanja osigurava da ova kritična imovina ostane unutar specificiranih tolerancija tokom cijelog svog vijeka trajanja.
Standardi definiraju prihvatljive granice ravnosti i lokalnih varijacija. Standard ASME B89.3.7, široko prihvaćen u Sjevernoj Americi, uspostavlja klasifikacije klase AA, A i B na osnovu ukupne ravnosti i lokalnih varijacija (ponovljeno očitavanje). Ploče klase AA služe kao glavne reference u kalibracijskim laboratorijama, dok ploče klase B obično podržavaju opće inspekcije u radionicama. Evropska i azijska tržišta često se pozivaju na DIN 876 ili JIS B 7513, koji koriste slične sisteme ocjenjivanja, ali mogu koristiti različite metode proračuna za zone tolerancije. Kupci moraju provjeriti da li dobavljači certificiraju ploče prema specifičnom standardu koji zahtijeva njihov sistem upravljanja kvalitetom.
Intervali kalibracije zavise od učestalosti korištenja, uslova okoline i podataka o historijskoj stabilnosti. Ploče s velikim prometom u proizvodnim okruženjima mogu zahtijevati kvartalnu verifikaciju, dok laboratorijski majstori koji se rijetko koriste često mogu raditi po godišnjim rasporedima. Proces kalibracije uključuje mjerenje više tačaka na površini kako bi se generirala topografska mapa odstupanja. Laserski interferometri i elektronski sistemi za nivelisanje pružaju rezoluciju potrebnu za detekciju promjena na nanometarskom nivou. Dokumentacija mora uključivati stanje "kao što je pronađeno" i stanje "kao što je ostavljeno", uspostavljajući sljedivi zapis o historiji performansi ploče.
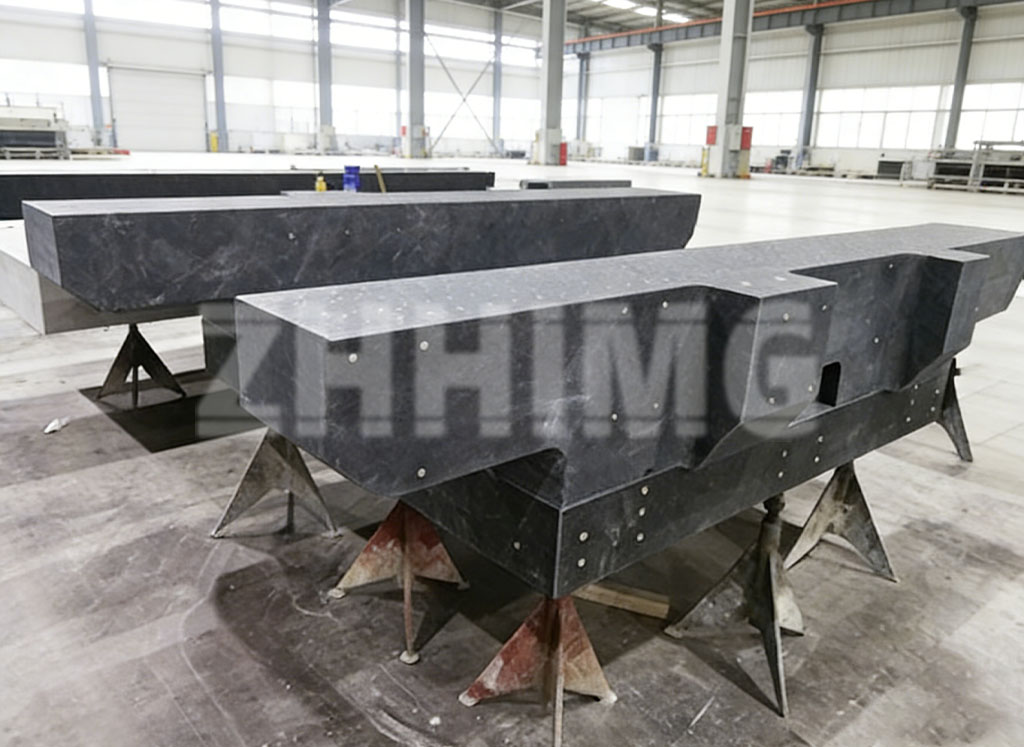
Održavanje počinje pravilnom ugradnjom. Granitne ploče moraju se oslanjati na trotačkasti sistem oslonca kako bi se spriječilo izobličenje usljed neravnina poda. Oslanjanje ploče na četiri ili više tačaka uvodi nepredvidiva naprezanja koja mijenjaju ravnost. Podesivi podnožja s mehanizmima za zaključavanje omogućavaju nivelisanje bez ugrožavanja strukturnog integriteta. Sistem oslonca treba periodično provjeravati, jer slijeganje poda ili vibracije mogu s vremenom pomjeriti poravnanje.
Dnevni protokoli čišćenja značajno produžavaju vijek trajanja površine. Metalne strugotine, abrazivna prašina i tekućine za rezanje djeluju kao sredstva za poliranje kada radni komadi klize po površini, ubrzavajući habanje. Tehničari trebaju koristiti krpe koje ne ostavljaju dlačice i odobrena sredstva za čišćenje, izbjegavajući jake hemikalije koje bi mogle narušiti prirodni sjaj kamena. Prolivene tekućine moraju se odmah ukloniti kako bi se spriječilo mrljanje ili lokalno oticanje. Pokrivanje ploče kada se ne koristi štiti od nakupljanja prašine i slučajnog oštećenja.
Obrasci habanja otkrivaju operativne probleme. Ponovljeni pregled identičnih dijelova na istoj lokaciji stvara lokalizirana udubljenja koja ugrožavaju tačnost mjerenja. Rotiranje radnih zona po površini ravnomjerno raspoređuje habanje. Ispuštanje teških predmeta ili klizanje komponenti s oštrim rubovima može uzrokovati krhotine ili ogrebotine koje zahtijevaju profesionalni popravak. Manja oštećenja površine mogu se riješiti kontroliranim preklapanjem, ali značajni nedostaci često zahtijevaju fabričko obnavljanje.
Stabilnost okoline direktno utiče na pouzdanost mjerenja. Temperaturni gradijenti na površini granita uzrokuju diferencijalno širenje, stvarajući prividne greške u ravnosti. Održavanje laboratorijskih uslova na 20°C ± 1°C sa minimalnim strujanjem zraka smanjuje termičku distorziju. Kontrola vlažnosti sprečava apsorpciju vlage koja bi teoretski mogla uticati na dugoročnu stabilnost, iako niska poroznost granita visoke gustine minimizira ovaj rizik. Izolacija vibracija od obližnjih mašina ili pješačkog prometa čuva integritet mjerenja tokom osjetljivih inspekcija.
Popravka i obnova površine vraćaju degradirane površine u prvobitno stanje. Profesionalno poliranje ravnomjerno uklanja materijal, eliminirajući zone habanja i površinske nedostatke. Ovaj proces zahtijeva specijaliziranu opremu i kontrolirano okruženje kako bi se održala geometrijska tačnost. Kalibracija nakon popravke potvrđuje da ploča ispunjava svoju originalnu klasifikaciju. Dokumentovanje historije popravke pomaže u predviđanju budućih potreba za održavanjem i podržava inicijative za kontinuirano poboljšanje.
Odluke o kupovini trebale bi dati prioritet dobavljačima koji demonstriraju savladavanje ovih standarda i praksi. Certifikacija prema ISO 17025 ili ekvivalentu ukazuje na to da dobavljač upravlja validiranom kalibracijskom laboratorijom. Sljedivost do nacionalnih metroloških instituta osigurava pouzdanost mjerenja u globalnim lancima snabdijevanja. Dobavljači sa bogatim iskustvom u poluprovodničkim, vazduhoplovnim ili automobilskim primjenama razumiju specifične zahtjeve visokopreciznih proizvodnih okruženja.
Dugovječnost granitne površinske ploče manje zavisi od samog materijala, a više od načina na koji se njime upravlja. Pravilan odabir, ugradnja, kalibracija i održavanje transformiraju precizno brušeni kamen u pouzdanu kvalitetnu imovinu. Organizacije koje ulažu u ove prakse smanjuju nesigurnost mjerenja, minimiziraju stopu otpada i održavaju usklađenost sa sve strožim industrijskim standardima. Površinska ploča ostaje temelj dimenzijske tačnosti - tretiranje s odgovarajućom strogošću osigurava da temelj ostane čvrst.
Vrijeme objave: 12. avg. 2026.