
U fazi integracije ultraprecizne opreme, neuspjeh mnogih mjernih sistema u postizanju očekivane konačne tačnosti nije uzrokovan nedovoljnom preciznošću pojedinačnih komponenti, već kumulativnim odstupanjima koja se kontinuirano superponiraju tokom montaže više dijelova. Tradicionalna metoda odvojeno obrađuje bazu, sjedišta za montažu šina i referentne blokove za pozicioniranje, a zatim ih sastavlja vijcima. Greške u ravnosti i toleranciji položaja svake spojne površine prenosit će se sloj po sloj i na kraju se pojačavati na nivou cijele mašine, što ozbiljno utiče na rezultate mjerenja koordinata, optičkog skeniranja i precizne detekcije. Osnovna ideja visokopreciznih mjernih platformi integrisane obrade je prekid lanca prenosa grešaka kod podijeljene obrade. ZHHIMG smanjuje kumulativne greške montaže na izvoru kroz integralno oblikovanje podloge i tehnologiju finog brušenja integriranu u jednom postavu, pružajući referentne nosače s malim odstupanjima za preciznu opremu.
Osnovna prednost integrirane obrade leži u smanjenju broja spojnih površina pri montaži. Podijeljena struktura sastoji se od više nezavisnih komponenti. Svako spajanje uvodi nove izvore grešaka: razmaci između ploča, neravnomjerna sila prethodnog zatezanja pričvršćivača i mikrodeformacije nakon otpuštanja napona dijelova formirat će kaskadna odstupanja. Integrirana platforma koristi jedan blok podloge visoke gustoće za cjelokupnu obradu i uklanja nepotrebne interfejse spajanja. Baza, reference pozicioniranja i površine za montažu modula integralno su formirane na jednom blanku. Oslanjajući se na odličnu strukturnu stabilnost crnog granita ZHHIMG®, unutrašnji napon cijelog kamena je potpuno oslobođen napona i neće se polako deformirati nakon montaže kao višedijelni spojeni dijelovi. Pored granitnih rješenja, dostupne su opcije integrirane podloge kao što su keramika, mineralni odljevci i UHPC za scenarije laganih i posebnih opterećenja kako bi se uravnotežila krutost i niska deformacija.
Kontinuirani proces obrade s jednokratnim stezanjem zaključava pozicijski odnos između više referenci. Kod podijeljene obrade, svaki dio treba pozicionirati na mašini zasebno. Svako stezanje će generirati nove greške pozicioniranja. Nakon ponovljenog stezanja, teško je garantirati relativnu tačnost pozicioniranja između referenci. Za integrirano rješenje obrade, glodanje i brušenje svih ključnih referentnih površina, grupa montažnih rupa i žljebova za pozicioniranje platforme se izvode pod istim setom alata i jednokratnim stezanjem. Bilo da se radi o bazi kliznog stola linearnog motora s dugim hodom ili o cijeloj bazi mašine za AOI optičku inspekciju i CMM koordinatne mjerne mašine, sve montažne karakteristike na platformi dijele isti originalni referentni koordinatni sistem. Geometrijske tolerancije položaja rupa i osnovnih površina više neće biti narušene ponovljenim rastavljanjem i sastavljanjem. Velike integrirane komponente mogu se obrađivati CNC opremom kompanije s velikim hodom kako bi se zadovoljili zahtjevi integriranog oblikovanja 20-metarskih ultra dugih pojedinačnih obradaka i izbjeglo prisilno spajanje sekcija dugih platformi.
Integrisano formiranje ne znači ignorisanje zahtjeva za montažu, već rekonstrukciju logike montaže i pojednostavljenje radnog opterećenja integracije na licu mjesta. Mnogi kupci brkaju "integrisanu platformu" sa "platformom koja se ne može sastaviti". Integrisana platforma zadržava standardizovane visokoprecizne interfejse za montažu. Kamere, linearni motori, optičke rešetke i moduli za kretanje mogu se direktno fiksirati na integralno formiranu referentnu površinu bez dodatnih prelaznih ploča i adapterskih baza. Manje dijelova adaptera znači manje grešaka. Prethodna inspekcija i verifikacija prije montaže se obavljaju u radionici sa konstantnom temperaturom, konstantnom vlažnošću i bez prašine kako bi se unaprijed provjerila geometrijska tačnost svih referenci za montažu. Kupcima je potrebno samo jednostavno poravnanje i fiksiranje na licu mjesta, što značajno smanjuje sekundarna odstupanja uzrokovana puštanjem u rad na licu mjesta. Otporna na udarce konstrukcija i tihi sistem podizanja radionice osiguravaju da velike integrisane komponente neće biti poremećene mikrovibracijama tokom obrade, transporta i inspekcije, štiteći precizne referentne površine koje su završene. 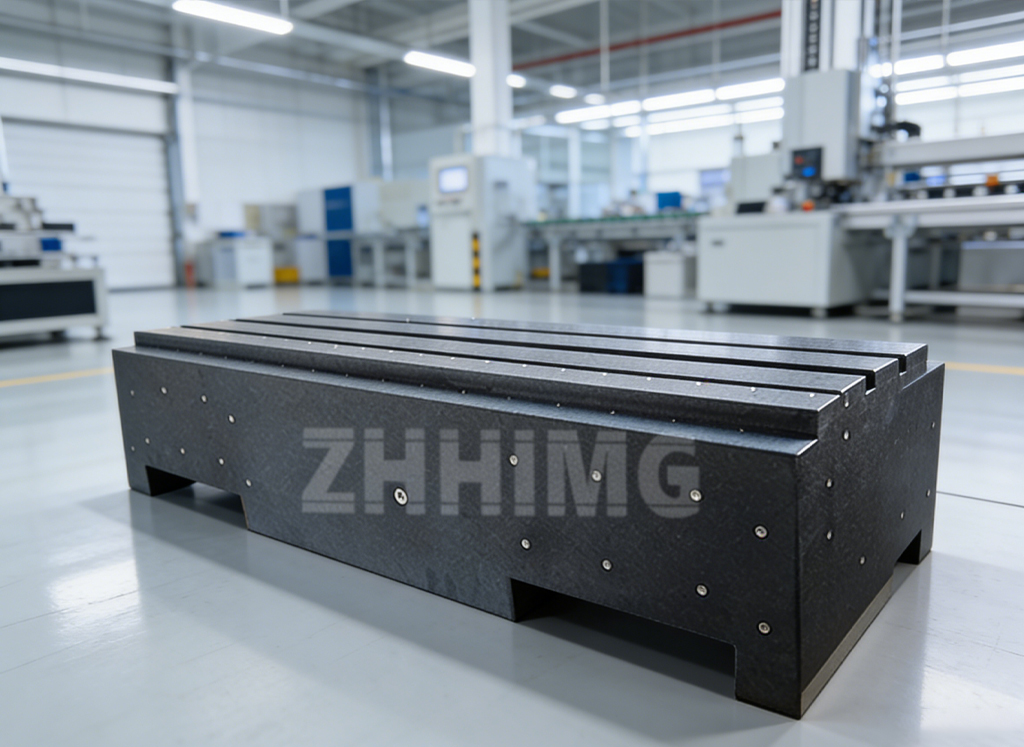
Potpuna metrološka inspekcija provjerava konzistentnost referenci integriranih platformi. Integrirane komponente su velike i bogate funkcijama, što predstavlja veću poteškoću u detekciji nego mali mjerni alati. Mora se usvojiti kompletan set sljedivih preciznih mjernih instrumenata. ZHHIMG koristi uvozne mjerne instrumente kao što su laserski interferometri, elektronske libele i mikrometarski mjerači za izvođenje inspekcije skeniranja cijele površine na cijeloj radnoj površini i svim montažnim elementima integriranih platformi u skladu s globalnim metrološkim standardima, uključujući DIN, ASME i GB, kako bi se potvrdila geometrijska tačnost svih referenci pod istim koordinatnim sistemom i bez skrivenih odstupanja. Tehničari s višedecenijskim iskustvom u brušenju predviđaju promjene naprezanja materijala tokom faze obrade, pažljivo kontroliraju postupke starenja i brušenja integriranih praznina i stabilno kontroliraju ukupnu ravnost i toleranciju položaja na nanometarskom i mikrometarskom nivou.
Integrisane mjerne platforme se široko primjenjuju u inspekciji poluprovodnika, preciznoj laserskoj opremi, detekciji novih energija, visokopreciznim platformama za XY kretanje i drugim scenarijima. Pridržavajući se korporativne filozofije otvorenosti, inovacija i integriteta, ZHHIMG kontinuirano optimizuje integrisanu tehnologiju oblikovanja kroz tehničku saradnju sa globalnim univerzitetima i metrološkim institucijama. Smanjenjem spojenih struktura i eliminisanjem grešaka od ponovljenog stezanja, kumulativna odstupanja montaže su minimizirana u najvećoj mjeri. To omogućava da se istinski ostvari tačnost dizajna cijelog seta precizne opreme, pomažući kupcima da smanje poteškoće puštanja u rad cijele mašine i poboljšaju dugoročnu stabilnost rada opreme.
Vrijeme objave: 28. septembar 2026.